
Анафорез и катафорез: в чём разница
При анафорезе деталь подключают к положительному полюсу: она становится анодом (+). К её поверхности движутся отрицательно заряженные компоненты соответствующей лакокрасочной дисперсии.
При катафорезе деталь подключают к отрицательному полюсу: она становится катодом (−). В типичной катодной системе к поверхности перемещаются положительно заряженные компоненты.
Анафорез
- Изделие
- Анод (+)
- Противоэлектрод
- Катод (−)
Катафорез
- Изделие
- Катод (−)
- Противоэлектрод
- Анод (+)
| Что сравниваем | Анафорез | Катафорез |
|---|---|---|
| Полярность изделия | Анод, + | Катод, − |
| Заряд осаждаемых компонентов | Отрицательный | Положительный |
| Примеры систем ЛКМ | Анодные грунты и однослойные покрытия | Катодные эпоксидные грунты и акриловые однослойные покрытия |
Когда выбирают один метод, а когда другой
Анафорез применяют, в частности, при грунтовании радиаторов перед порошковой окраской и в некоторых системах однослойного покрытия. Катафорез широко используют для защитного грунтования автомобильных и промышленных компонентов; существуют и катодные материалы для наружного финишного слоя.
Применимость каждого метода определяется характеристиками выбранной системы ЛКМ. Например, эпоксидный грунт и акриловое финишное покрытие решают разные задачи. При выборе учитывают требования к коррозионной стойкости, внешнему виду, условиям эксплуатации и совместимости с последующим слоем.
Как на поверхности формируется лакокрасочная плёнка
Процесс начинается с надёжного электрического контакта. Изделие становится одним из электродов, противоэлектроды подключены к другому полюсу источника постоянного тока. Поле перемещает заряженные компоненты дисперсии к поверхности детали.
Осаждение плёнки связано и с электрохимическими реакциями у поверхности изделия. В распространённых катодных эпоксиаминных системах локально повышается pH, из-за чего связующее теряет устойчивость в водной дисперсии и осаждается. В типичных анодных системах осаждению способствует локальное подкисление. Механизм зависит от применяемого ЛКМ.
Пример катодного механизма
Погружение и ток
Изделие подключено к DC. В водной дисперсии находятся положительно заряженные компоненты.
Осаждение
Локальные условия у детали меняются. Связующее образует осаждённую плёнку.
Рост сопротивления
На покрытом участке сопротивление растёт, распределение тока меняется.
По мере формирования плёнки электрическое сопротивление покрытого участка растёт. Дальнейшее осаждение на нём замедляется, и распределение тока меняется. Это одно из свойств электроосаждения, но оно не гарантирует одинаковую толщину во всех полостях. Доступ раствора, экранирование участков, воздушные карманы и положение электрических контактов остаются важными.
E-coat — именно лакокрасочное электроосаждение. Его не следует смешивать с гальваническим нанесением металлов, анодированием или электростатическим распылением порошковой краски: механизмы и оборудование у этих процессов различаются.
Для каких изделий подходит E-coat
Электрофоретическую окраску применяют для изделий из стали, чугуна, алюминия и других электропроводящих металлов, если система ЛКМ совместима с материалом и подготовкой поверхности. Метод используют для корпусов, деталей машин и оборудования, компонентов сложной формы, отопительных приборов, а также для грунтования перед порошковой или жидкой окраской.
При выборе технологии проверяют четыре условия:
- Контакт с изделием. Подвеска должна проводить ток; места контакта и возможные следы от них учитывают в конструкции оснастки.
- Геометрия погружения. Раствор должен попасть в нужные зоны, а воздух — выйти из полостей. Положение детали, сливные и вентиляционные отверстия могут быть критичны.
- Подготовка поверхности. Масла, оксиды и загрязнения удаляют выбранным способом; совместимость подготовки и ЛКМ подтверждают для материала изделия.
- Нагрев и система слоёв. Изделие и элементы сборки должны выдерживать предусмотренное отверждение; грунт и последующее покрытие должны быть совместимы.
Если геометрия, требования к покрытию или производственная программа делают E-coat нецелесообразным, рассматривают другой способ нанесения. Технологию выбирают по требованиям к изделию и производству, затем проектируют оборудование.
Технологический маршрут: какие стадии проходит изделие
Нанесение в ванне — лишь одна операция. В промышленной линии её связывают с подготовкой, промывками, термообработкой и контролем.
Маршрут изделия
- 01Подготовка поверхности
- 02Нанесение E-coat
- 03Промывки
- 04Отверждение
- 05Контроль
Порошковый / жидкий финиш
После контроля, если E-coat используется как грунт
Связи рабочей ванны
Электрическая связь
Рабочая среда
Ультрафильтрация
- ДисперсияКонтур ванны → UF
- КонцентратUF → Контур ванны
- ПермеатUF → Промывки
1. Подготовка поверхности
Удаляют загрязнения и формируют состояние поверхности, необходимое для выбранной системы покрытия. В маршрут могут входить обезжиривание, конверсионная обработка и промывки. Фосфатирование — распространённый вариант, но не единственный: состав подготовки зависит от материала изделия и требований ЛКМ.
2. Электрофоретическое нанесение
Изделие погружают в рабочую ванну, обеспечивают электрический контакт и подают постоянный ток. Состояние дисперсии поддерживают циркуляцией, фильтрацией, температурным контролем и другими средствами, предусмотренными технологией. Напряжение, время, состав и параметры ванны нельзя назначить одинаковыми для всех систем.
3. Промывки и возврат лакокрасочного материала
После выхода из ванны на поверхности изделия остаётся часть дисперсии, не осевшая в виде покрытия. Этот материал — унос ЛКМ — удаляют последующими промывками. В системах с ультрафильтрацией (UF) через мембраны получают пермеат для промывок, а концентрированную часть материала возвращают в рабочий контур. Организация возвратных потоков зависит от конкретной линии.
4. Отверждение
После промывок покрытие отверждают в режиме, предусмотренном производителем ЛКМ. При расчёте учитывают нагрев самого изделия: температура воздуха в печи и температура металла различаются. Если далее предусмотрен порошковый финиш, режимы обеих термических стадий согласуют как часть системы покрытия.
5. Контроль и следующая операция
Проверяют параметры, заданные для конкретного изделия: внешний вид, толщину, адгезию и другие согласованные показатели. E-coat может остаться самостоятельным покрытием либо стать грунтом под последующую порошковую или жидкую окраску.
E-coat в проектах SHEFLINE
В проекте линии окраски алюминиевых и биметаллических радиаторов 2024 года SHEFLINE предусмотрела анафорезное грунтование перед порошковым покрытием. Маршрут включает погружную подготовку, ванну анафореза, промывку ультрафильтратом, сушку грунта, порошковое нанесение и полимеризацию. Назначение анафорезного грунтования радиаторов подробнее рассмотрено в отдельной статье.
В комплексе порошковой окраски со струйной подготовкой 2015 года анафорезное грунтование также включено в маршрут перед порошковой окраской; между ними предусмотрена сушка грунта.
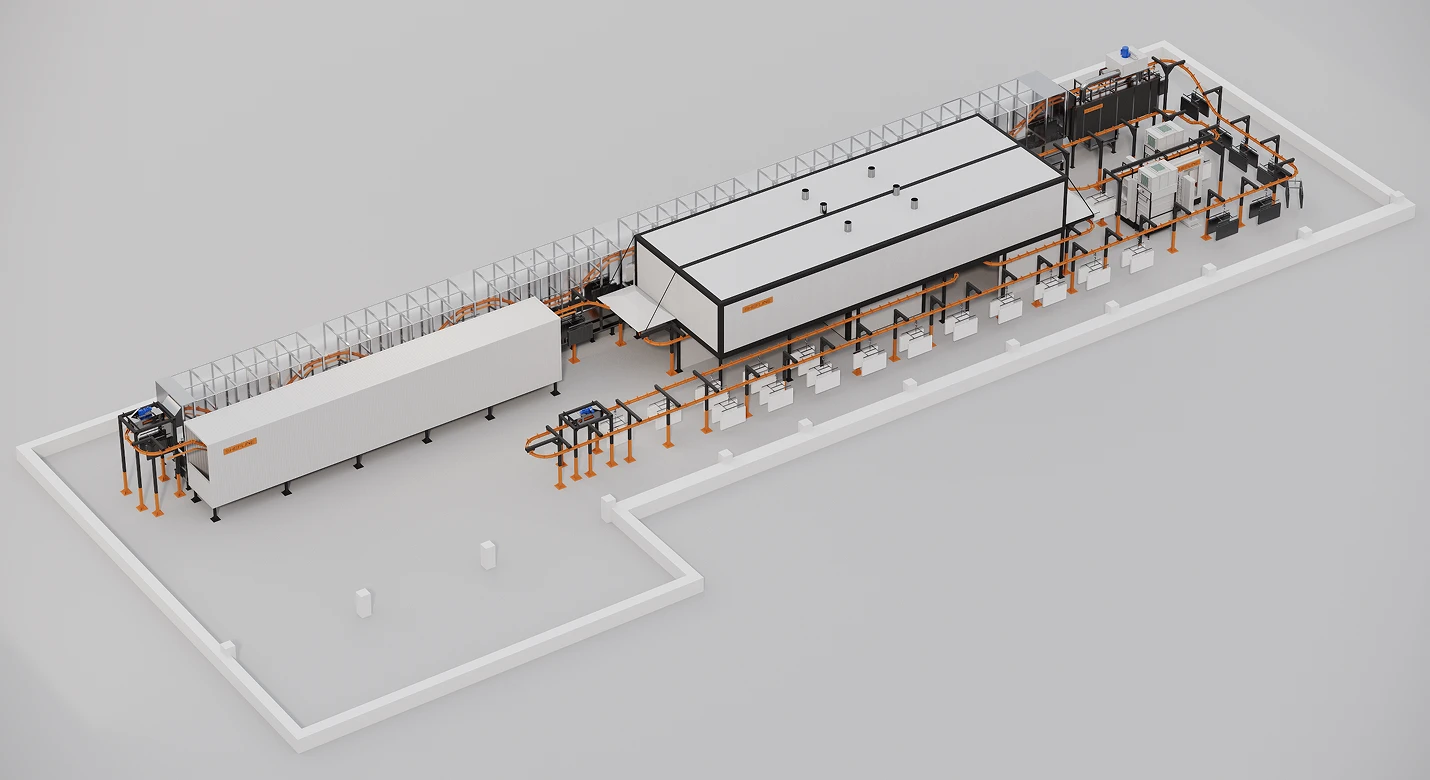
Проектная визуализация
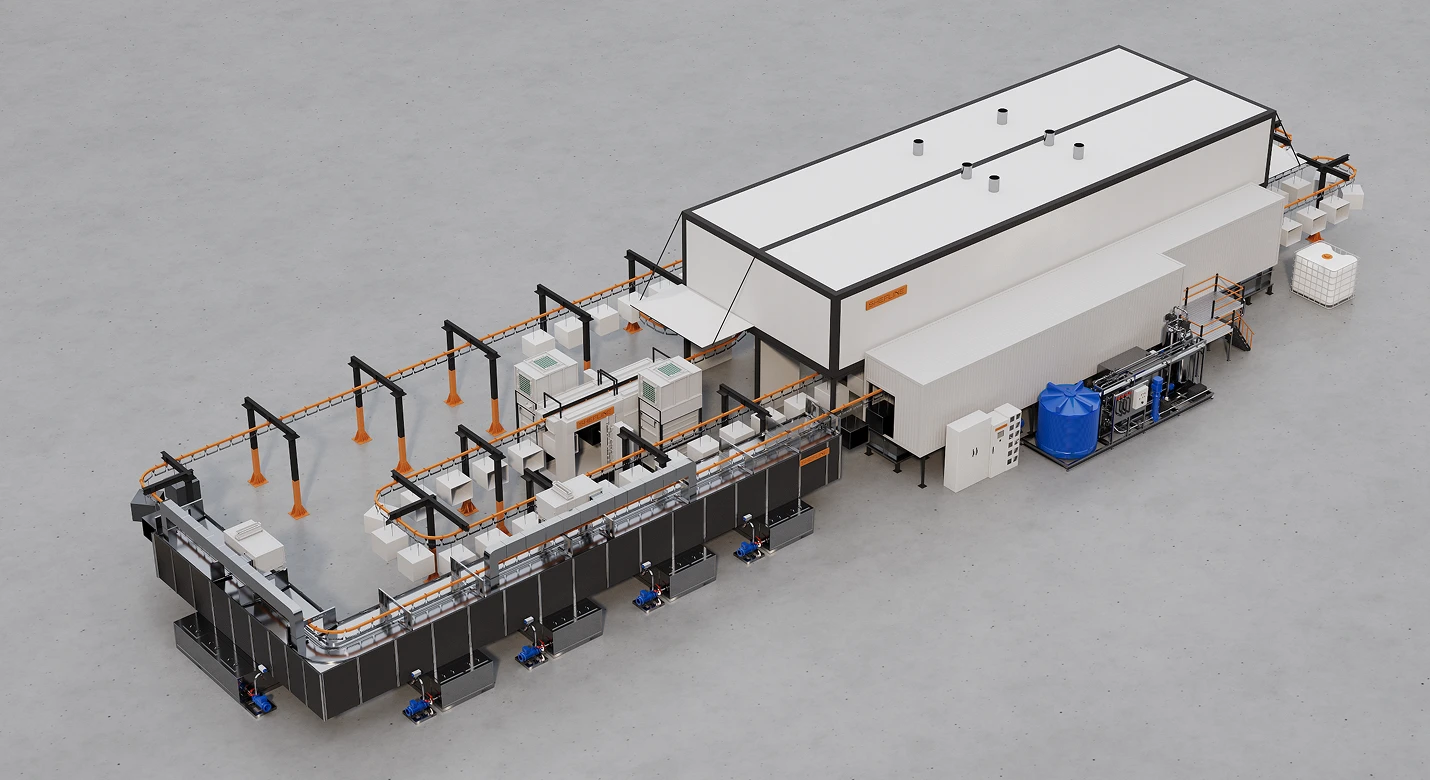
Проектная визуализация
Оба проекта показывают применение анафорезного грунта в многослойной системе покрытия.
Из каких систем состоит оборудование
При проектировании E-coat объединяют несколько взаимосвязанных функций:
- Нанесение: ванна, подвеска с электрическим контактом, источник постоянного тока и противоэлектроды.
- Стабильность рабочей среды: циркуляция, фильтрация, температурное регулирование, контроль параметров дисперсии.
- Промывки и инженерные среды: при необходимости UF и возвратные промывки, подготовка воды, организация технологических потоков и стоков.
- Движение и термообработка: транспорт изделий, печи, согласование такта и времени пребывания на стадиях.
- Управление и контроль: последовательность операций, контроль режимов и параметров качества.
При проектировании отдельно решают вопросы конструкции и химстойкого исполнения ванны, её изоляции, электрических токоподводов к изделиям и противоэлектродам, вентиляции и местного отвода выделений. В некоторых катодных системах также предусматривают анолитный контур. Необходимость и исполнение этих элементов зависят от выбранного ЛКМ, режимов и условий площадки.
После выбора лакокрасочной системы и расчёта производственной программы уточняют расположение электродов, состав мембранных контуров, оборудование подготовки и параметры печей.
Чем E-coat отличается от порошковой и жидкой окраски
При порошковой окраске сухой порошок обычно наносят электростатическим распылением и затем полимеризуют. При жидкой окраске распылением материал подают на поверхность распылителем. E-coat формирует плёнку во время погружения электропроводящего изделия в рабочую ванну при постоянном токе. Обычное окунание без электроосаждения — отдельный способ нанесения покрытия.
Для изделий со сложной геометрией преимущество E-coat — погружное нанесение при условии доступа раствора к нужным поверхностям. При выборе учитывают возможность электрического контакта, конструкцию детали, требования к внешнему виду и цвету, объём выпуска, смену номенклатуры, подготовку и термообработку. Для распыления оценивают доступность поверхности, требуемую систему слоёв и организацию участка.
Электрофоретический грунт можно использовать под порошковую окраску — такой маршрут применяется, например, в проектах SHEFLINE с анафорезным грунтованием. Сочетание выбирают по свойствам изделия, системе ЛКМ и требованиям к готовому покрытию.
Какие исходные данные нужны для проектирования линии
Работу начинают с задания на изделие и покрытие. Для первичной проработки SHEFLINE нужны:
Изделия: материал, чертежи или 3D-модели, габариты, масса, площади, полости, отверстия и допустимые места контакта.
Результат: грунт или финиш, условия эксплуатации, требования к коррозионной стойкости, внешнему виду, адгезии и методам приёмки.
Программа: номенклатура, объём выпуска, сменность, партии, требования к переналадке.
Материалы: известные ЛКМ, технические спецификации, требования к подготовке и совместимость с последующими слоями.
Площадка: существующий процесс, ограничения по размещению, энергоресурсы, вода, вентиляция и обращение со стоками.
По этим данным выбирают технологический маршрут и систему покрытия, затем рассчитывают оборудование, транспорт и инженерные интерфейсы. SHEFLINE проектирует новые линии и интеграцию E-coat в действующее производство. Размеры ванн, производительность и рабочие режимы определяют после проверки исходных данных и расчёта линии.
Источники
- PPG — E-Coat Process Specifics: принцип нанесения и общие стадии процесса.
- Axalta — AquaEC Anodic и AquaEC Cathodic: примеры анодных и катодных систем ЛКМ.
- SERIN — Complete UF Systems: ультрафильтрация и возвратные промывки.
- CellTech — TubeCell Anode Cell: противоэлектроды и анолитный контур катодного процесса.
- Henkel — Metal Pre-treatment: варианты подготовки поверхности.
- The basic principles of electrophoretic paint deposition и Characterization of initial film formation during cathodic electrodeposition: механизм формирования лакокрасочной плёнки.